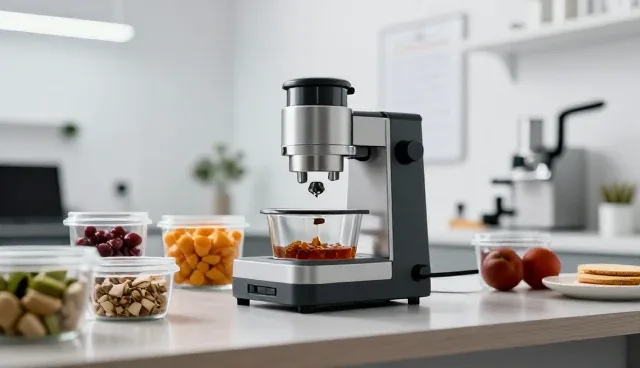
在食品生产行业中,原料检测是确保产品质量和安全的第一道防线。而食品分装作为原料检测后的重要环节,其操作规范和使用建议直接影响到最终产品的合格率和市场信任度。以贵州净液思酒业集团有限公司为例,其在原料检测过程中,对食品分装的使用建议始终围绕着安全性、效率和合规性展开。通过对分装设备的合理配置与流程优化,企业能够有效降低人为误差,提升检测数据的准确性。
食品分装的应用场景广泛,涵盖从原料初步分装到成品包装的多个阶段。在原料检测环节,分装设备主要用于将检测样本按照标准比例进行均匀分配,以便后续进行理化分析或微生物检测。以酒类原料为例,分装时需考虑酒精浓度、微生物含量和杂质分布等因素,确保样本在分装后仍具备代表性。同时,分装过程中应避免交叉污染,采用密闭式分装设备可以有效提升检测结果的可靠性。
在实际操作中,食品分装的使用建议应结合具体检测需求进行定制化调整。例如,对于高水分含量的原料,分装设备需具备良好的防潮性能;而对于易氧化的原料,分装过程应尽量在无氧环境中完成。此外,分装设备的校准和维护也是不可忽视的环节。企业应定期检查分装设备的精度和稳定性,确保其在不同批次原料中保持一致性,避免因设备误差导致检测数据偏差。
分装操作的规范性直接影响到原料检测的准确性和可追溯性。在贵州净液思酒业集团的生产流程中,分装人员需严格按照操作规程执行,包括分装前的样品预处理、分装时的温度和湿度控制,以及分装后的标签管理。通过建立标准化的操作流程,企业能够有效减少人为操作失误,提升检测数据的可信度。同时,分装后的样本应妥善保存,确保其在检测过程中不会受到外界环境的影响。
食品分装在原料检测中的应用,也对企业的信息化管理提出了更高要求。通过引入智能化分装系统,企业可以实现分装过程的实时监控和数据记录,提升管理效率。例如,分装设备可与检测系统进行数据对接,自动记录分装时间、分装量和操作人员信息,便于后期追溯和分析。这种信息化管理方式不仅提高了工作效率,也为企业提供了更加精确的管理依据。
在使用食品分装设备时,还应充分考虑其与检测设备的兼容性。不同检测项目对分装精度和样本均匀性的要求各不相同,因此,企业在选择分装设备时,应结合具体的检测需求进行匹配。例如,对于需要进行高精度理化分析的检测项目,应选择具有高精度控制系统的分装设备;而对于微生物检测,则应优先考虑能够保持样本完整性的分装方式。
食品分装在原料检测中的应用,不仅涉及技术操作层面,还与企业内部管理制度的完善密切相关。企业应建立完善的分装操作规程和质量管理制度,确保分装过程的每个环节都有据可依。同时,分装人员的培训和考核也是保障分装质量的关键因素。通过定期培训和考核,可以提升员工的操作技能和责任意识,从而进一步提升原料检测的整体质量。
总体来看,食品分装在原料检测中的应用需要结合具体业务场景,合理选择分装设备和操作方式,同时注重流程规范和信息化管理。通过科学的使用建议和严格的管理制度,企业可以有效提升原料检测的准确性和可靠性,为产品质量和市场竞争力提供坚实保障。在实际应用中,分装环节的优化不仅有助于提升检测效率,也为企业的可持续发展奠定了基础。